

I skruvförband av drag-typ bestäms den totala hållfastheten hos fogen huvudsakligen av själva bultens bärförmåga-. Bulthållfastheten påverkas av flera faktorer, inklusive materialegenskaper, strukturell form, dimensionella parametrar, tillverkningsprocesser och monteringstekniker. För att effektivt förbättra bärförmågan, utmattningsmotståndet och den övergripande tillförlitligheten hos skruvförband, kan hållfasthetsförbättring uppnås genom strukturell optimering, processförbättring och monteringsstandardisering. Den här artikeln introducerar systematiskt de viktigaste tekniska åtgärderna för att förbättra hållfastheten hos skruvförband.
01 Förbättring av lastfördelningen mellan gängtänderna
När vanliga vanliga muttrar används är den axiella belastningen ojämnt fördelad mellan varje inkopplat gängvarv. Med utgångspunkt från mutterns lageryta bär den första gängan den största delen av belastningen och belastningen minskar gradvis på efterföljande gängor. Teoretisk analys och experimentell verifiering visar att ett större antal inkopplade gängvarv leder till allvarligare lastojämnheter. Gängor bortom 8:e till 10:e varven tål knappt någon belastning. Att bara öka muttertjockleken och gängingreppsvarven kan därför inte förbättra styrkan hos bultförband.
Upphängda spännmuttrar kan avsevärt förbättra gängbelastningsfördelningen. Den avsmalnande upphängda delen av muttern och bultskaftet genomgår synkron dragdeformation, vilket minskar stigningsdeformationsskillnaden mellanmutter och bult, och därigenom uppnå en jämn lastfördelning på alla gängade gängor. Ringmuttrar med-räfflor fungerar enligt en liknande princip, som effektivt utjämnar gängspänningen, förbättrar effektiviteten i gängingreppet och förbättrar den totala anslutningshållfastheten.

02 Undvika och minska ytterligare böjspänningar
I processerna för design, bearbetning och montering är bultar benägna att utsättas för ytterligare böjpåkänningar orsakade av strukturella fel, bearbetningsavvikelser och icke-standardinstallation. Ytterligare böjspänning försämrar kraftigt bultutmattningshållfastheten och fungerar som en viktig orsak till bultbrott, vilket måste elimineras vid konstruktion och montering.
När bultar installeras på obearbetade ojämna ytor av gjutgods eller smide, orsakar ojämna kontaktytor lätt excentrisk belastning och bultböjning. I tekniska applikationer, används hylsor och försänkningssäten vanligtvis med precisionsskärning för att bilda plana lagerytor. Detta säkerställer full yta, eliminerar excentricitet i monteringen och förhindrar generering av ytterligare böjspänningar.


03 Minska strukturell spänningskoncentration
Gängrötter och övergångszonen mellan bulthuvud och skaft är typiska spänningskoncentrationsområden och kritiska brott-benägna positioner. Bland dessa områden har spänningskoncentrationen vid gängrötterna den mest betydande inverkan på bultutmattningshållfastheten. Att optimera strukturell geometri för att lindra spänningskoncentrationen är avgörande för förlängningbulttrötthetsliv.
Vanliga optimeringsåtgärder inkluderar att öka kälradien för gängrötterna för att mildra lokala spänningstoppar, att förstora övergångskälet mellan bulthuvudet och skaftet och utforma spännings-avlastningsspår och avlastningsskåror vid höga-spänningslägen. Dessa metoder sprider koncentrerad spänning, minskar toppspänningsvärden och förbättrar bultens brottmotstånd.
04 Minska stressamplituden för att förbättra utmattningsprestandan
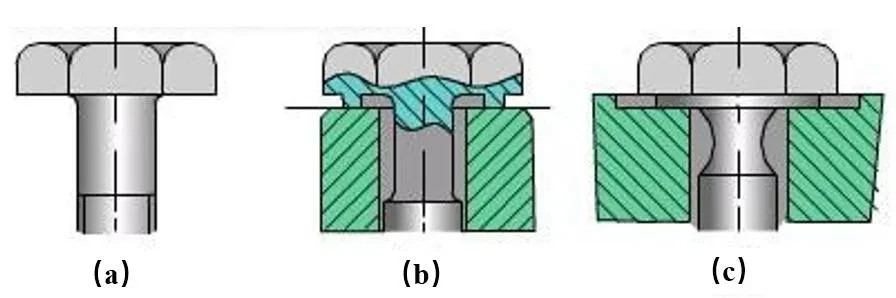
Under en konstant maximal arbetsbelastning resulterar en mindre stressamplitud i bättre utmattningsprestanda och längre utmattningslivslängd. Med jämn arbetsbelastning och kvarvarande förspänning kan reducering av bultstyvheten eller öka styvheten hos anslutna komponenter effektivt sänka spänningsamplituden och förbättra utmattningshållfastheten. I sådana fall bör förspänningen ökas på lämpligt sätt för att säkerställa anslutningens tillförlitlighet.

Vanliga metoder för att minska bultstyvheten inkluderar att öka den effektiva bultlängden, måttligt minska diametern på det släta skaftet, anta ihåliga flexibla bultstrukturer och installera elastiska element under muttern för att uppnå en flexibel bulteffekt. Flexibla bultar har stor deformationskapacitet och utmärkt energiabsorption, vilket gör dem lämpliga för arbetsförhållanden med stöt- och vibrationsbelastningar.

För att förbättra styvheten hos anslutna komponenter bör deformerbara packningar med låg-styvhet undvikas, eftersom packningskompression ökar styvhetsskillnaden och ökar bultspänningsamplituden. För tätande anslutningar föredras tätningsringar med hög-stabilitet för att bibehålla den totala anslutningsstyvheten och optimera spänningsfördelningen.

05 Optimera bulttillverkningsprocesser
Tillverkningsprocesser bestämmer direkt ytmikrostrukturen, restspänningstillstånd och utmattningsprestanda hos bultar, speciellt förhög-hållfasta stålbultar. Gängvalsning introducerar ytbearbetningshärdning, bildar kontinuerliga och intakta metallflödeslinjer och genererar fördelaktig restspänning på gängytan. Valsade gängor uppvisar väsentligt högre utmattningshållfasthet jämfört med konventionellt svarvade gängor.
Dessutom kan ytförstärkande behandlingar såsom karbonitrering, nitrering och kulblästring förfina ytmikrostrukturer, eliminera ytmikrodefekter och introducera likformig kvarvarande tryckspänning. Dessa behandlingar hämmar initieringen och fortplantningen av utmattningssprickor och förbättrar avsevärt utmattningshållfastheten och den totala belastningen- hos bultar.


